


vědomosti
Kovací výroba
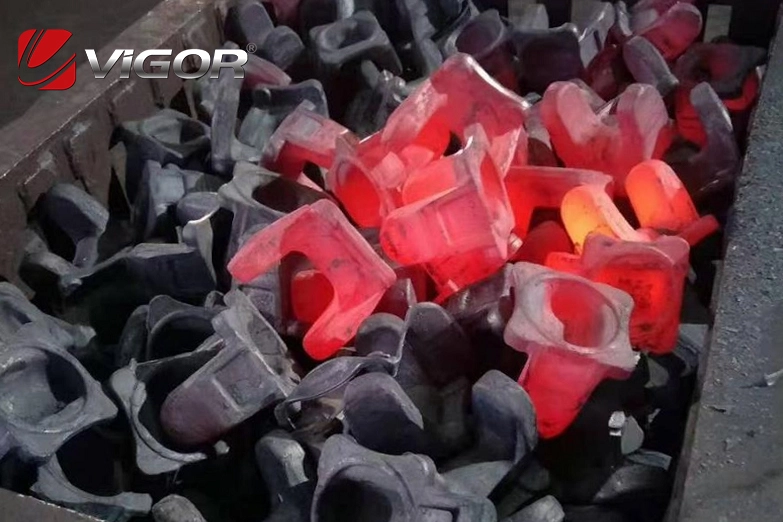
Kovací výroba zahrnuje volné kování, kování v zápustce, ražení plechů a protlačování kovů, což je důležitá součást tlakového zpracování kovů. Volné kování je operace prováděná na kovacím bucharu (nebo lisu), kde pohyb hlavy bucharu (nebo bloku matrice) nahoru a dolů způsobuje, že se zahřátý ingot (nebo sochor) stlačí na výšku (nebo tloušťku) a volně se prodlužuje a rozšiřuje v horizontálním směru. Pro dosažení požadovaného tvaru a velikosti kovaného dílu se používají různé kovací procesy, jak je znázorněno na obrázku 1a. Kování v zápustce zahrnuje umístění zahřátého sochoru do dutiny matrice pevného tvaru za účelem jeho deformace. Stěny dutiny matrice omezují volný pohyb kovu. Po dokončení procesu kování v zápustce a vyplnění dutiny matrice kovem se získá požadovaný tvar a velikost. Lisování plechů používá plech nebo pásový kov ve studeném stavu na lisu, kde se interakce mezi razníkem a matricí využívá k ražení potřebných výrobků nebo dílů, jak je znázorněno na obrázku 1c. Extruze zahrnuje zahřátí kovového ingotu (nebo sochoru), jeho umístění do extruzního válce a působením extruzní tyče kov vytéká z otvoru matrice na druhém konci extruzního válce, čímž vznikají různé profily s nepravidelným průřezem, trubky a tyče. Některé tvary průřezu navíc nelze dosáhnout válcováním.
Je třeba zdůraznit, že účelem kování a lisování je získání polotovarů (nebo dílů) určitých tvarů a velikostí. A co je důležitější, jde o transformaci struktury kovů v odlitém stavu, zlepšení jejich mechanických, fyzikálních a chemických vlastností a prodloužení životnosti dílů. Proto může být kování a lisování široce používáno v různých průmyslových odvětvích národního hospodářství.
Zaprvé, v hutních integrovaných podnicích, zejména v závodech na tavení vysoce kvalitní oceli, se spolu s válcovnami zřizují i kovárny, protože mnoho nízkoplastických vysoce kvalitních legovaných ocelí je třeba před válcováním kovat do polotovarů. Proto někteří lidé tvrdí, že „kovárna“ je „primární válcovnou“ vysoce kvalitních oceláren.
Za druhé, v obranném průmyslu se drtivá většina dílů vyrábí kováním a ražením.
Za třetí, v procesu strojírenské výroby, zejména u těžkých strojů, se obvykle kují válce velkých válcoven oceli, ozubená kola s rybí kostí, pracovní válce a sloupy hydraulických lisů, táhla kovacích bucharů, kliky lisů a hlavní hřídele důlních strojů.
Za čtvrté, v dopravě se kuje 80 % dílů v automobilech a 60 % v lokomotivách. Kovat je třeba i hlavní hřídele, klikové hřídele a některé části motorů ve válečných lodích a lodích.
Za páté, v energetickém průmyslu jsou rotory, oběžná kola, lopatky, hlavní hřídele a nemagnetické pojistné kroužky generátorů kované díly.
Za šesté, v zemědělství a lehkém průmyslu se mnoho mechanických součástí vyrábí také kováním a lisováním.
Hmotnost dílů vyrobených kováním a lisováním se pohybuje od několika gramů do několika stovek tun.
Výroba kováním má oproti jiným metodám zpracování následující výhody:
1. Výkovky jsou těžší než odlitky a odolávají větším rázovým silám. Jejich plasticita, houževnatost a další mechanické vlastnosti jsou také lepší než u odlitků. Proto se důležité díly většinou vyrábějí z výkovků. Další výhodou použití výkovků je, že za předpokladu zajištění pevnosti dílů lze snížit hmotnost samotného stroje. To má ještě větší význam pro dopravní prostředky, letadla, vozidla a kosmické vybavení. V poslední době se díky zdokonalení technologie odlévání v některých případech používají i odlitky, protože jejich cena je mnohem nižší než cena výkovků.
2. Šetří suroviny. Například u 17kilogramové přední nápravy používané v automobilu tvoří při válcování a řezání třísky 189 % hmotnosti nápravy, zatímco při kování tvoří třísky pouze 30 %. Doba zpracování se také zkrátí o šestinu.
3. Vysoká produktivita. Například dva lisy pro kování za tepla dokáží kovat ložiska automobilů, která mohou nahradit 30 automatických řezaček. Účinnost výroby matic M24 na automatických pěchovacích strojích je 17.5krát vyšší než u šestiosých automatických soustruhů. Navíc výroba extruzí umožňuje vyrobit hotové výrobky z polotovaru najednou, což je u jiných metod zpracování bezkonkurenční.
4. Volné kování je vhodné pro kusovou a malosériovou výrobu a má větší flexibilitu. Je široce používáno v mnoha strojírnách. Je však třeba zdůraznit, že kování je primitivní výrobní metoda a její produktivita je nižší než u válcování, což je třeba dále zlepšit.
Směr pevnosti při výrobě výkovků
Ve výrobě těžkých strojů, například při výrobě velkých dílů pro tavicí zařízení, válcovací zařízení a vodní elektrárny, se běžně používá volné kování, které se provádí na velkých hydraulických lisech.
Například:
Rotor parní turbíny o průměru 1.5 metru a délce 10 metrů;
Sloup hydraulického lisu o hmotnosti 45,000 1 tun o průměru 33 metru a délce XNUMX metrů;
Vysokotlaký kotlový válec (polovina) o průměru 4 metry, délce 14 metrů a tloušťce 0.16 metru;
Válec válcovny 1150 (průměr kovaného materiálu 1.23 metru, délka 5.645 metru), kovaný ze 70tunového ocelového ingotu atd.
V dávkových nebo hromadných výrobních strojích, jako jsou továrny na výrobu automobilů, traktorů, letadel, tanků a obráběcích strojů, se výroba důležitých dílů provádí zápustkovým kováním. Zápustkové kování je jedním ze směrů vývoje výroby výkovků. Díky přesnému zápustkovému kování lze nahradit proces řezání dílů. V současné době lze nejen plynule vyrábět výkovky o hmotnosti až 200 kilogramů, ale také pomocí segmentovaného kování lze vyrábět výkovky o hmotnosti až 6.7 tuny, například šestičepové klikové hřídele. Naproti tomu kování stejné klikové hřídele volným kováním by vyžadovalo ocelový polotovar o hmotnosti 11.5 tuny, což dokazuje přednost zápustkového kování.
Pokud jde o procesy kování, pro úsporu surovin se používá přesné kování ze slitin, malé kování bleskově a síťové kování. Během procesu ohřevu se používají ochranné plyny, aby se zabránilo tvorbě oxidových povlaků.
Pro zajištění kvality výkovků se používají mechanizované operace, automatické výrobní linky, soustruhy a dopravní zařízení. Pro snížení fyzické práce se používají mechanizované operace, automatické výrobní linky, soustruhy a dopravní zařízení.
V poslední době, vzhledem k rozvoji národního hospodářství, je potřeba slitin odolných vůči vysokým teplotám s vysokou pevností a dalších slitin se speciálními fyzikálními a chemickými vlastnostmi. Tyto slitiny se vyznačují nízkou plasticitou a obtížně se tvarují. Proto se v posledních letech pro tvarování těchto polotovarů používá metoda extruze.
Dalším přístupem je metoda vysokoenergetického tváření. Podstata metody vysokoenergetického tváření spočívá v tom, že na kov působí v extrémně krátkém čase (0.001 sekundy) obrovská vnější síla, která způsobí jeho plastickou deformaci v požadovaném směru a získání požadovaných dílů. Díky silné vnější síle, která tlačí kov k určité vzdálenosti v co nejkratším čase, je generovaný výkon extrémně vysoký, a proto se také nazývá vysokoenergetická deformace. Při vysoké rychlosti a vysokém tlaku je deformace kovu podobná toku kapaliny, což výrazně zvyšuje jeho plasticitu. Materiály s nízkou plasticitou, jako je titan, nerezová ocel a žáruvzdorná ocel, které se obtížně zpracovávají konvenčními metodami tváření, mohou tuto obtíž zcela překonat vysokoenergetickým tvářením. [Poznámka 6]
Mezi zdroje energie používané při vysokoenergetickém tváření patří stlačený plyn, spalinový plyn, vysokoenergetické elektrické jiskry atd. V současné době se však široce používají výbušniny, proto se tato metoda nazývá také explozivní tváření.
Kovací zařízení (1)
Kovací zařízení lze rozdělit do čtyř typů na základě charakteristik změny rychlosti pracovní části stroje po kontaktu s výkovkem:
První typ: Kovací buchary
V počátečním bodě a pracovního zdvihu (tj. před kontaktem hlavy kladiva s výkovkem) má hlava kladiva maximální rychlost v max (jak je znázorněno na obrázku 1-1a). Během pracovního zdvihu b rychlost prudce klesá z maximální hodnoty na nulu (tj. z α na β). Maximální rychlost v max může dosáhnout 9 metrů za sekundu. Pracovní doba t se počítá v tisícinách sekundy.
Protože doba pracovního cyklu tp je velmi krátká, je práce vykonaná párou nebo vzduchem příliš malá. K dokončení úkolu se spoléhá především na energii akumulovanou při zvednutí hlavy kladiva. Je zřejmé, že tento typ stroje pracuje na principu rázové síly, proto se nazývá kovací buchar.
Druhá kategorie: Hydraulické lisy
Charakteristiky změny rychlosti pracovního nástroje tohoto typu stroje při jeho kontaktu s výkovkem jsou znázorněny na obrázku 1-1c. To se značně liší od pracovní rychlosti první kategorie strojů. Počáteční rychlost kovadliny může být nulová (v bodě 0) nebo určitá rychlost (v bodě C) a maximální rychlost vmax může dosáhnout 30 mm/s. Pracovní čas tp se vypočítává ve zlomcích procenta nebo tisícinách sekundy a v některých případech jej lze vypočítat i v sekundách.
Třetí kategorie: Klikové lisy
Změna jejich pracovní rychlosti je znázorněna na obrázku 1-1e. Křivka pohybu jezdce zůstává konstantní a je určena tvarem výkovku, úhlem a tvarem kliky. Počáteční rychlost je poměrně vysoká a v některých případech může dosáhnout 500 mm/s nebo i vyšší. Protože všechny tyto stroje jsou vybaveny klikovými a ojničními mechanismy, nazývají se klikové lisy.
Čtvrtá kategorie: Válcovací kovací stroje
Pracovním nástrojem tohoto typu stroje je kovací stroj. Během pracovního zdvihu dochází pouze k rotačnímu pohybu a funguje na základě mechanických principů. Pokud se ignoruje nerovnoměrnost otáčení pracovního nástroje, je křivka změny rychlosti ab rovnoběžná s vodorovnou osou. Tato vlastnost zajišťuje konzistentní aplikaci síly a zvyšuje deformaci materiálu.
Společnost Vigor má více než 20 let zkušeností s kováním, podpořených profesionálním technickým týmem, výrobním týmem a dodavatelským týmem. To nám umožňuje pomáhat zákazníkům dosahovat optimálního výkonu s perfektními díly. Jejich odborné znalosti zajišťují konzistentní kvalitu, minimalizují prostoje a maximalizují efektivitu výrobních procesů. Díky zaměření na přesnost a spolehlivost splňují komponenty společnosti Vigor přísné průmyslové standardy a poskytují klientům bezkonkurenční klid. Máte-li jakékoli dotazy nebo díly, které je třeba vyvinout, neváhejte nás kontaktovat na adrese info@castings-forging.com

