


vědomosti
Proces tepelného zpracování pro odstranění kované dvojčaté struktury 9Cr18Mo
Vzhledem ke špatné tepelné vodivosti, vysokému obsahu legujících látek, úzkému teplotnímu rozsahu kování a vysoké obtížnosti zpracování nerezové oceli 9Cr18Mo je velmi snadné způsobit hrubou kovanou strukturu a dvojitou strukturu v důsledku nadměrně vysoké teploty kování a příliš dlouhé doby výdrže. Dvojitá struktura má extrémně silnou dědičnost a stabilitu a je obtížné ji odstranit žíháním a kalením. Proto byly provedeny procesní testy na ložiskových dílech z nerezové oceli 9Cr18Mo s kovanou dvojitou strukturou, aby se zjistila proveditelnost odstranění kované dvojité struktury z ložiskových dílů z nerezové oceli 9Cr18Mo pomocí metod tepelného zpracování.
1 Normalizační proces
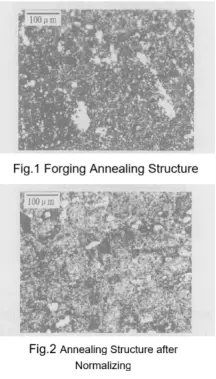
Vnější kroužky ložisek z nerezové oceli s dvojitě zdvojenými karbidy byly po žíhání kováním (obrázek 1) podrobeny následujícímu normalizačnímu procesu. Byly zahřáté na 1120 °C v peci pro tepelné zpracování a udržovány po dobu 1.5 hodiny, poté vyjmuty a ochlazeny na vzduchu na pokojovou teplotu rozprostřením a vháněním vzduchu. Následně byly žíhány v peci RJX-60-9 podle procesu žíhání nerezové oceli (žíhací proces: udržování na 910 °C po dobu 2 hodin, poté ochlazování rychlostí 30 °C za hodinu na 550 °C a vyjmuty k chlazení vzduchem). Bylo zjištěno, že 30 % kroužků mělo stále dvojitě zdvojenou strukturu (viz obrázek 2). Během normalizačního ohřevu byla malá zrna obnovena do původních austenitických zrn a prostorová orientace se v podstatě příliš nezměnila. Během normalizačního ochlazování bylo jedno austenitické zrno opět rozděleno na několik malých zrn. Ačkoli tedy hrubá austenitická zrna před normalizací (tj. po kování) zdánlivě zjemnila tvar (rozdělila se na mnoho malých zrn), v podstatě, protože orientace a velikost mnoha malých zrn byly v souladu s původními austenitovými zrny, byla redukována pouze velmi malá část dvojčaté struktury, zatímco většina byla zděděna. Normalizací lze odstranit pouze relativně lehké dvojčaté struktury a je nemožné odstranit všechny dvojčaté struktury.
Dvojitý nízkoteplotní rozklad + normalizační proces
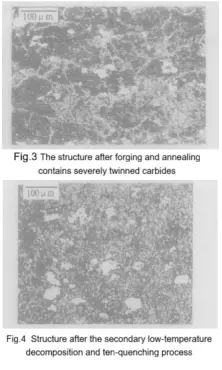
Tři vnější kroužky z nerezové oceli s výraznou dvojčatovou strukturou (obrázek 3) byly podrobeny nízkoteplotnímu rozkladu v peci RJX-60. Proces byl následující: 3 hodiny udržování při 690 ° C, poté ochlazení vzduchem na pokojovou teplotu; opakování procesu udržování při 690 ° C po dobu 3 hodin a ochlazení vzduchem na pokojovou teplotu; následovaná normalizace v peci RJX-50-13, přičemž proces zahrnoval: zahřátí na 1120 ° C v peci a 1.5 hodiny udržování, poté ochlazení vzduchem na pokojovou teplotu po vyjmutí z pece; nakonec byly tři vnější kroužky žíhány podle procesu žíhání nerezové oceli. Výsledky ukázaly, že všechny dvojčatové karbidy ve třech vnějších kruzích z nerezové oceli byly eliminovány (viz obrázek 4). Z výše uvedených výsledků testů lze zjistit, že: ① Dvojí použití nízkoteplotního rozkladu při 690 ° C může způsobit rozklad veškerého austenitu. ② Po zahřátí na normalizační teplotu se ferit transformuje na austenit a podléhá další fázové přeměně. V důsledku teplotní nerovnoměrnosti dochází k mikrooblasti napětí a deformace, což vede k rekrystalizaci za vysoké teploty, která může zničit odolné hranice zrn původního austenitu a eliminovat hrubou strukturu dvojčat. Tento proces však nedokáže eliminovat obzvláště silnou strukturu dvojčat při kování.
Tři nízkoteplotní rozklady + normalizační procesy
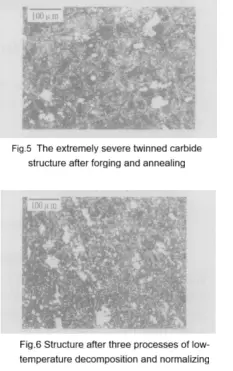
Čtyři vnitřní kroužky z nerezové oceli s obzvláště silnou strukturou dvojčat (obrázek 5) byly podrobeny procesním testům. Byly umístěny do pece RJX-60 ke třem nízkoteplotním rozkladům, přičemž každý proces zahrnoval 3hodinové zahřívání při 690 ° C a následné ochlazení vzduchem na pokojovou teplotu. Poté byly umístěny do pece RJX-50-13 k normalizaci, přičemž proces zahrnoval: ohřev na 1110 ° C v peci a 2hodinové zahřívání, poté vyjmutí a ochlazení vzduchem na pokojovou teplotu rozprostřením a vháněním vzduchu. Čtyři vnitřní kroužky byly poté žíhány podle procesu žíhání nerezové oceli. Po kontrole struktury žíhání bylo zjištěno, že dva byly způsobilé a dva stále měly strukturu dvojčat, ale původně silná struktura dvojčat byla výrazně zlepšena, přičemž v některých lokálních oblastech zůstaly pouze velmi malé karbidy dvojčat (viz obrázek 6).
Z výše uvedených experimentálních výsledků vyplývá, že u obzvláště silné dvojčaté mikrostruktury není možné zcela eliminovat dvojčatou karbidovou mikrostrukturu, a to ani zvýšením počtu nízkoteplotních rozkladů a opakovaným podstupováním fázových transformací.
Pro zajištění úplného odstranění všech dvojčatových struktur byl vyvinut nový proces. Podle fázového diagramu Fe-Cr-C oceli 9Cr18Mo je po nízkoteplotním rozkladu mikrostruktura feritová. α a sekundární karbidy (Fe, Cr)23C6. Mezi 900 a 940°C, ferit α přeměňuje se na austenit γa výsledná mikrostruktura je γ + (Fe, Cr)23C6. Austenit γ nukleuje a roste kolem dispergovaných karbidů K. Podle termodynamiky by zárodky měly růst volně a neuspořádaně, čímž by se narušil původní vztah orientace zrn. Pro upevnění nových hranic zrn je nutná dlouhá izotermická setrvání, aby se dosáhlo stabilního stavu nových zrn. Poté γ + (Fe, Cr)23C6 se rychle zahřeje na γ + oblast primárního karbidu (Fe, Cr)7C3, tj. vysokoteplotní normalizace, za účelem vyvolání rekrystalizace při vysokoteplotní deformaci, narušení původních houževnatých hranic zrn austenitu a eliminace dvojčatových struktur. Pro zajištění úplného odstranění dvojčatových struktur byl přidán další proces nízkoteplotního rozkladu + normalizace za účelem dosažení opakované fázové transformace, zjemnění zrn a zlepšení rázové houževnatosti.
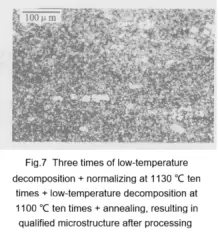
Celkem bylo zkušebním způsobem vyrobeno 144 vnějších a 144 vnitřních kroužků z nerezové oceli pomocí následujícího postupu. V peci RJX-60 byly provedeny tři nízkoteplotní rozklady, přičemž každý proces zahrnoval 3hodinovou výdrž při 690 ° C a následné ochlazení vzduchem na pokojovou teplotu. Poté byla v peci RJX-50-13 provedena normalizace, přičemž proces zahrnoval: ohřev na 920 ° C a 2hodinovou výdrž, poté ohřev na 1130 ° C a 1.5hodinovou výdrž před vyjmutím z pece a ochlazení vzduchem na pokojovou teplotu s rozloženými a ofukovanými díly. Celkem bylo zpracováno 6 pecí, v každé z nich bylo 24 dílů. Normalizované vnitřní a vnější kroužky byly poté podrobeny nízkoteplotnímu rozkladu v peci RJX-60, přičemž proces zahrnoval 3hodinovou výdrž při 690 ° C a následné ochlazení vzduchem na pokojovou teplotu. Poté byla v peci RJX-50-13 znovu provedena normalizace, přičemž proces spočíval v ohřevu na 920 ° C a udržení po dobu 1.5 hodiny, poté v ohřevu na 1100 ° C a udržení po dobu 1 hodiny před vyjmutím z pece a ochlazením vzduchem na pokojovou teplotu s rozloženými a ofukovanými díly. Nakonec byly vnitřní a vnější kroužky žíhány podle postupu žíhání nerezové oceli. Z každé pece bylo náhodně zkontrolováno 15 dílů a bylo zjištěno, že mikrostruktura žíhání je u všech kvalifikovaná, bez dvojitých karbidových struktur (viz obrázek 7) .
Závěry 5
(1) U relativně lehkých dvojčatých karbidů po kování a žíhání lze použít sekundární nízkoteplotní rozklad + normalizační proces k odstranění dvojčaté karbidové struktury.
(2) U extrémně silně zdvojených karbidů po kování a žíhání lze k odstranění zdvojených karbidů použít třístupňový proces nízkoteplotního rozkladu + normalizace při 1130 ° C + jednostupňový proces nízkoteplotního rozkladu + normalizace při 1100 ° C.
Tým Vigor má více než 20 let zkušeností s odléváním, kováním, tvářením za studena a následnou úpravou, a také robustní dodavatelský řetězec pro povrchovou úpravu. Pokud vám s něčím můžeme pomoci nebo chcete vyvinout jakékoli díly, kontaktujte nás prosím na adrese info@castings-forging.om

