


vědomosti
Proces filtrace železné kapaliny (část druhá)
Část 1: Typy filtrů
Běžně používané filtry
1. Filtrační síto ze skleněných vláken: Vyrobeno z tkaniny ze skleněných vláken odolné vůči vysokým teplotám prostřednictvím speciální úpravy, má špatný filtrační účinek, ale je levné.
2. Filtr s přímým otvorem: Má dobrý filtrační efekt, vysokou cenu a je široce používán.
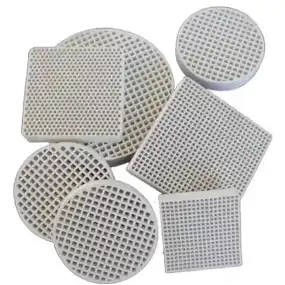
3. Pěnový keramický filtr: Vyrábí se nanesením keramické kaše na pěnový plastový skelet a jeho vypálením. Má dobrý filtrační účinek a je široce používán v žáruvzdorných agregátech pro filtrování různých kovů. Oxid zirkoničitý se používá pro filtraci lité oceli; je karbid křemíku
používá se pro filtraci litiny a lité mědi; korund se používá pro filtraci litých hliníkových slitin.
4. Velký litý silikonový pěnový keramický filtr: Silikonový pěnový keramický filtr je nově objevený typ filtru, který má lepší vysokoteplotní výkon než konvenční pěnový keramický filtr. Může být vyroben ve větších velikostech a je vhodný pro filtraci velkých ocelových a litinových dílů. Má nižší koeficient akumulace tepla a pomalejší rychlost ochlazování počáteční kovové kapaliny.
Část 2: Výběr pěnových keramických filtrů
I. Funkce
Principem práce je zajistit, aby se turbulentní a rozvířený roztavený kov stal stabilní, stejnoměrný a čistý po průchodu voštinovými otvory pěnové keramiky. Unikátní voštinová struktura dokáže adsorbovat některé malé částice na svém povrchu, odstraňuje nečistoty, které způsobují povrchové problémy výrobku a snižují pevnost odlitku, jako jsou některé nekovové částice, struska, úlomky žáruvzdorného materiálu atd. Stabilní laminární proudění roztaveného kovu lépe plní formu, účinně odstraňuje nekovové vměstky v roztaveném kovu a standardní mechanické vlastnosti odlitku, zlepšuje mikrostrukturu odlitku a opotřebení odlitku nástroje při zpracování odlitků.
II. Funkce
1. Voštinová struktura může adsorbovat částice a odfiltrovat vměstky v odlitku, přeměnit turbulentní proudění roztaveného kovu na stabilní laminární proudění, což umožňuje unikání plynových bublin v roztaveném kovu, účinně snižuje poréznost v odlitku a minimalizuje turbulentní proudění během plnění, aby se snížily povrchové vady a výrazně se zvýšila výtěžnost odlitku.
2. Stabilizovaný a vyčištěný roztavený kov zlepšuje těsnicí výkon odlitku v tlaku, zvyšuje jeho pevnost v tahu a prodloužení a zlepšuje povrchovou úpravu.
3. Zjednodušuje konstrukční požadavky licího systému, zkracuje délku příčného žlabu a zvyšuje výtěžnost licího procesu.
4. Zkracuje dobu zpracování odlitku a opotřebení nástroje a zlepšuje kvalitu povrchového zpracování odlitku.
III. Výběr
1. Materiály: Mezi běžné materiály pro pěnové keramické filtry patří oxid zirkoničitý, karbid křemíku a oxid hlinitý. Zirkonové pěnové keramické filtry jsou vhodné pro odlévání oceli s provozní teplotou 1750°C. Pěnové keramické filtry z karbidu křemíku jsou vhodné pro lití železa s provozní teplotou 1450°C. Pěnové keramické filtry z oxidu hlinitého jsou vhodné pro odlévání neželezných kovů s provozní teplotou 1250°C.
2. Velikost pórů: Pro tekuté kovy s velkým množstvím inkluzí by měly být zvoleny filtry s větší velikostí pórů. Pro tekuté kovy s malým množstvím inkluzí a vysokými požadavky na přesnost filtrace by měly být zvoleny filtry s menší velikostí pórů. Pro tekuté kovy s vysokým povrchovým napětím by měly být zvoleny filtry s větší velikostí pórů, zatímco pro ty s nízkým povrchovým napětím by měly být použity filtry s menší velikostí pórů. V případech, kdy je doba plnění krátká a průtok je vysoký, měly by být zvoleny filtry s větší velikostí pórů.
3. Hmotnost: Pro větší odlitky by měly být zvoleny filtry větší velikosti. Čím větší je povrch, tím větší je průtok. Pro kovy se špatnou čistotou by měly být použity větší filtry, protože produkují více strusky během procesu tavení.
4. Tloušťka: Pěnové keramické filtry mají vysokou pracovní pevnost za vysokých teplot a tloušťku filtru lze zvolit podle požadavků. Pro kvalitní odlitky by se měly volit relativně tlustší filtry. Pro kovy se špatnou tekutostí by měly být zvoleny tenčí filtry.
5. Umístění: Nejčastěji používané tvary jsou čtvercové, kruhové a obdélníkové filtry. Příslušný tvar lze umístit na licí bránu dle požadavků. Doporučuje se umístit filtr vertikálně do horizontálního žlabu, co nejblíže k dutině formy, aby se minimalizovala sekundární struska. Před vstupním koncem filtru by měl být umístěn sběrný balíček strusky, aby se zlepšila funkce sběru strusky. Pěnový keramický filtr lze také umístit na dno svislého žlabu nebo na dno licí misky. Kromě toho by během lití měl tekutý kov zabránit přímému dopadu na filtr. Pokud se nelze vyhnout přímému nárazu, měla by být vzdálenost mezi naběračkou a nalévacím pohárkem udržována v rozmezí 20 cm.
Tým Vigor má bohaté zkušenosti s odlitky. V případě jakýchkoli dotazů nebo požadavků nás neváhejte kontaktovat na adrese info@castings-forging.com.

