


vědomosti
Optimalizace procesu odlévání pro integrální ocelolitinové skříně nápravy
V reakci na vadu smršťovací dutiny v nálitku integrované podpěry skříně nápravy a deformaci v některých oblastech odlitku byl optimalizován proces odlévání. Integrovaná skříň nápravy byla modelována ve 3D pomocí softwaru Creo a proces odlévání byl simulován pomocí numerického simulačního softwaru. Výsledky simulace odrážely umístění smršťovacích dutin a vad pórovitosti v odlitku. Na základě výsledků předchozí zkušební výroby byl optimalizován původní procesní plán. Prostřednictvím výsledků simulace a zkušební výroby vzorků optimalizovaný plán účinně snížil vady smršťovacích dutin a deformace mimo toleranci a zlepšil míru kvalifikace výrobku.
Integrovaná skříň nápravy se používá hlavně pro nosné nápravy speciálních vozidel a je jednou z hlavních součástí nápravového systému. Mezi její provozní podmínky patří vysokohorské prostředí, slano-alkalické prostředí, poušť a další terénní a zeměpisné šířky. Při plném zatížení musí odolávat vysokým rázovým zatížením. U určitých typů integrované skříň nápravy z ocelového odlitku je kvůli izolovaným horkým místům na podpěře a dalších částech obtížné dosáhnout husté struktury, což ovlivňuje mechanické vlastnosti integrované litinové skříně nápravy a nesplňuje požadavky na použití odlitků.
Tento typ integrálního tělesa nápravy je vyroben z materiálu ZG40Mn. Struktura odlitku je znázorněna na obrázku 1, s rozměry přibližně 2160 mm × 400 mm × 314 mm, tloušťkou stěny od 15 mm do 25 mm a hmotností polotovaru odlitku je přibližně 300 kg.
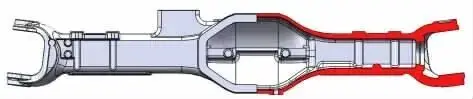
Obrázek 1 Schéma trojrozměrného modelu odlitku
-------------------------------------------------- ---------------
1. Původní plán procesu a analýza
Obrázek 2 znázorňuje původní plán odlévání integrované skříně nápravy. Tento plán využívá technologii písku z křemičitanu sodného s procesem dvoukomorového lisování. Povrch pískové formy a jádra je dvakrát potažen barvou na bázi alkoholu. A φNad pouzdrem nápravy je umístěna 70mm zvedací trubka a 230mm×Nad podpěrou pouzdra nápravy je umístěna 75mm oválná vnitřní zvedací trubka. Dva φ120mm×Na koncích pouzdra nápravy jsou umístěny 200mm stoupací trubky pro otvory pro čepy řízení. Otvory menší než φ30mm se neodlévají. Tento odlitek využívá konvenční systém odlévání zdola nahoru, přičemž vtokový kanál a vnitřní vtokové otvory se nacházejí na dělicí ploše. Poměr ploch průřezu odlévacího systému je ∑A_adresář:∑Vtok A:∑A_gate = 1.0:2.0:1.4. Všechna tato nastavení přispívají k podávání a tuhnutí odlitku.
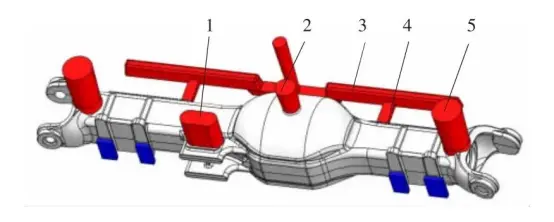
Obrázek 2 Původní plán procesu odlévání
-------------------------------------------------- ---------------
2. Problémy a analýza
Simulace původního procesu a kombinace se skutečnou výrobou odhalila následující problémy s původním procesním plánem:
1) Po vyvrtání odlitků vyrobených původním postupem na konvexní plošině boční stěny trubky byly v otvorech nalezeny smršťovací dutiny. Jak je znázorněno na obrázku 3, v nosné části mostního tělesa existovaly izolované zóny kapalné fáze, když byl podíl pevných látek vyšší než 75 %, což s vysokou pravděpodobností způsobovalo vady. Po vyvrtání zkušebních výrobků na místě bylo potvrzeno, že v nosné části se vyskytují drobné smršťovací dutiny a vady pórovitosti.
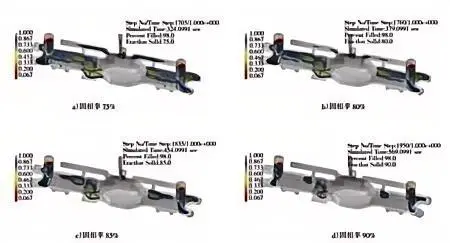
Obrázek 3 Výsledky simulace tuhnutí původního procesního schématu
-------------------------------------------------- ---------------
2) V podpěře axiální tyče jsou vady. Jak je znázorněno na obrázku 3, kvůli poloze stoupacího potrubí 1 nelze spodní část podpěry axiální tyče odlitku správně vyplnit. Po vrtání bylo zjištěno, že se zde vyskytují vady smršťovací dutiny.
3) Vzhledem k délce samotného odlitku přibližně 2160 mm a původnímu návrhu procesu odlévání pro systém přímého vtoku se během zpracování některé skříně náprav deformovaly mimo toleranci a nebyly zpracovatelné.
Výsledky simulací ukazují, že: Jelikož je můstkový obal skříně nápravy relativně tenký a tuhne jako první, stěny trubek na obou stranách skříně nápravy tuhnou postupně. Když podíl pevných látek dosáhne 75 % až 90 %, objeví se v částech znázorněných na obrázku 4 izolované kapalné zóny a tyto izolované kapalné zóny se postupně objevují uvnitř odlitku. Stoupačky nemohou zajistit efektivní přívod kapaliny, což po tuhnutí snadno vede ke smršťovacím dutinám nebo defektům pórovitosti v těchto oblastech.
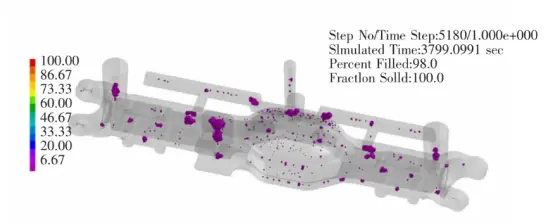
Obrázek 4 Kritéria smršťovací dutiny a pórovitosti původního procesního plánu
-------------------------------------------------- ---------------
3. Opatření a výsledky ke zlepšení procesů
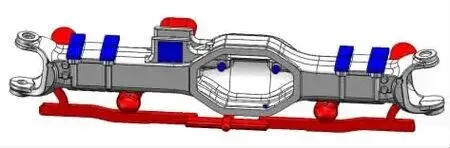
V reakci na defekty smršťovací dutiny a pórovitosti, které se objevily v oblastech podpěr nebo výstupků během simulačních výsledků a zkušební výroby, byly stávající rozměry náběhu odpovídajícím způsobem upraveny a k regulaci teplotního pole kolem odlitku byly použity vnější chladicí náběhy. Pro deformaci některých odlitků byly některé horizontální kanály změněny na klikatý tvar, aby se snížil vliv vtokového systému na deformaci odlitku smršťováním, jak je znázorněno na obrázku 5:
Obrázek 5 Vylepšené schéma procesu odlévání
-------------------------------------------------- ---------------
1) Zvětšete stoupací potrubí č. 1 na obrázku 2 na 230 mm × 90 mm × 150 mm, abyste zvýšili jeho podávací kapacitu.
2) Přidejte dva boční náběhy o rozměru φ 100 mm × 250 mm k nosníku č. 4 a bočnímu nálitku odlitku na obrázku 2, abyste zvýšili kapacitu náběhů pro podávání materiálu do horkých míst odlitku.
3) Zvyšte počet vnitřních vtoků u žlabu č. 4 na obrázku 2 až 4 a změňte příčný žlab č. 3 na klikatý tvar, abyste snížili tendenci štíhlého odlitku k deformaci.
4) Přidejte několik vnějších chladicích vložek na boční výstupky skříně nápravy, abyste upravili teplotní pole odlitku a zvýšili chladicí účinek na silné a velké části výstupků, což je výhodné pro úpravu sekvence tuhnutí odlitku a snížení hromadění koncentrovaných vad.
5) Upravte velikost modelu skříně nápravy, zvyšte korekční hodnotu vnějšího pláště modelu mostního bloku o 1 mm a zvyšte celkovou korekční hodnotu boční velikosti koncového otvoru plochy hlavní redukční sestavy o +2 mm, abyste omezili situaci, kdy nelze čelní plochu skříně nápravy vyvrtat kvůli deformaci překračující toleranci.
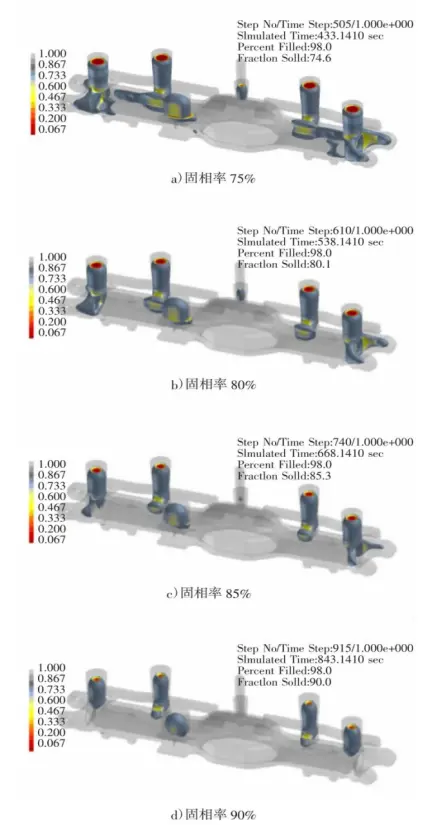
Výsledky simulace tuhnutí integrálního optimalizačního schématu skříně nápravy znázorněné na obrázku 6 ukazují, že během procesu tuhnutí nejsou uvnitř odlitku žádné izolované kapalné zóny a náběhy tuhnou jako poslední. Všechny vady se přesunou do vnitřku náběhů. Po vylepšení procesu odlévání, s výjimkou několika samostatných vad, nejsou v tělese odlitku žádné zjevné vady.
Obrázek 6 Výsledky simulace tuhnutí pro optimalizační schéma integrálního krytu nápravy
-------------------------------------------------- ---------------
4. Ověření skutečné výroby
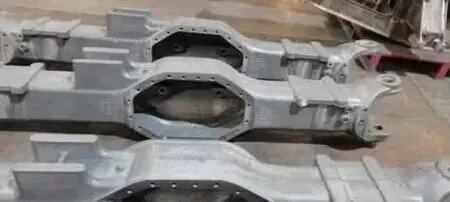
Samotné odlévání jednoho výrobku je znázorněno na obrázku 7. Spotřebovalo se přibližně 450 kg roztavené oceli, z čehož odlitek vážil asi 280 kg, a výtěžek procesu odlitku byl přibližně 62 %. V první zkušební výrobě bylo vyrobeno celkem 6 odlitků. Po procesech, jako je vytřásání, řezání, čištění a broušení, byly odlitky zkontrolovány z hlediska vzhledu, nedestruktivního zkoušení a zkoušek těsnosti tlakem vody. Výsledky zkoušek byly dobré a splňovaly požadavky na použití. Dále byl pro ověření řezáním náhodně vybrán jeden mostní kryt. Při vizuální kontrole nebyly zjištěny žádné viditelné vady a detekce vad byla kvalifikována.
Obrázek 7 Hotový odlitek
------------------------------------------------------------------
Závěr 5
V reakci na dílčí vady, které se vyskytly v odlitcích během počáteční zkušební výroby, byl počáteční plán procesu odlévání integrované skříně nápravy simulován pomocí numerické simulační technologie a proces byl upraven a ověřen během zkušební výroby. Výsledky ukazují, že:
1) Zvětšením a zvětšením náběhových trubek, přidáním externích kokilí a použitím optimalizovaného systému vtokování a náběhových trubek se účinně zlepšila vnitřní kvalita odlitků a byly dobře kontrolovány vady smršťování a pórovitosti odlitků. Výtěžnost procesu odlitků byla 62 % a vady smršťování u odlitků integrálních skříní náprav byly dobře kontrolovány.
2) Prostřednictvím zkušební výroby vzorků dílů bylo ověřeno, že software pro numerickou simulaci dokáže přesně simulovat polohy vad během procesu tuhnutí a optimalizovat procesní plán na základě poloh vad v původním plánu, přičemž vady odlitků udrží v přijatelném rozmezí pro daný podnik. Zlepšení procesu odlévání pomocí numerické simulace a zkušební výroby vzorků dílů může pomoci technikům v podniku zlepšit jejich schopnosti v oblasti vývoje odlitků a snížit rizika spojená s vývojem nových produktů.

