


vědomosti
Řešení speciálních problémů velkých odlitků z tvárné litiny
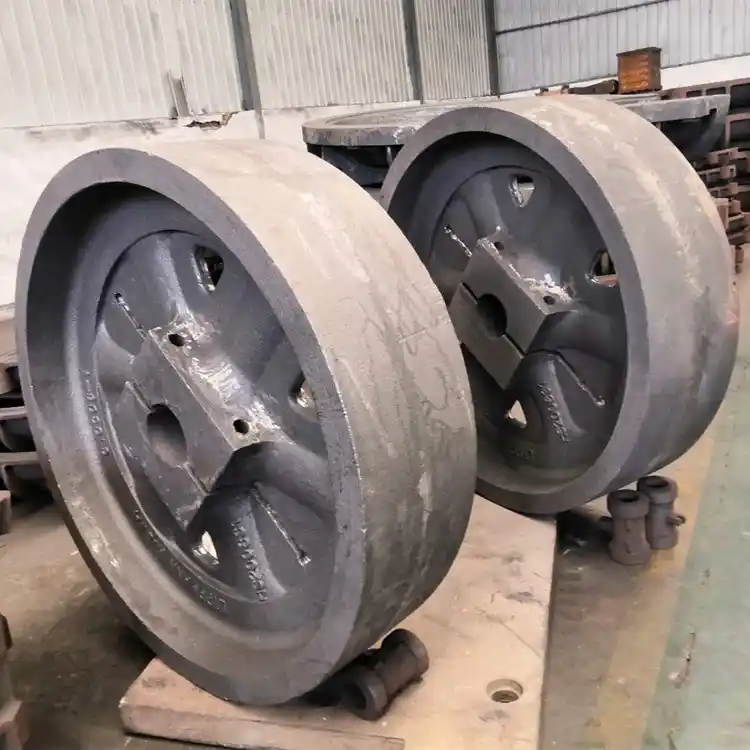
Existuje mnoho typů velkých odlitků z tvárné litiny, jako jsou velké bloky dieselových motorů, velké náboje kol, velké kryty kulových mlýnů, chladicí stěny vysokých pecí, velké rámy válcovacích stolic, velké šablony vstřikovacích lisů, ložisková tělesa velkých turbín, náboje a základny větrných turbín a nádrže na jaderný odpad atd. Kromě splnění mechanických vlastností specifikovaných v normách mají tyto komponenty také některé speciální výkonnostní požadavky, jako je rázová houževnatost za nízkých teplot pro odlitky z větrných elektráren a mnoho dalších zvláštních přejímacích norem pro nádrže na jaderný odpad atd. Proto je třeba při výrobě těchto odlitků předem důkladně zvážit.
1) Prvním faktorem je, jak získat pevné, hutné a rozměrově vhodné odlitky.
Technický postup pro výrobu velkých odlitků z tvárné litiny je v podstatě stejný jako postup pro odlitky z šedé litiny. Jsou zapotřebí pouze drobné úpravy v aspektech, jako je výběr přídavku na smrštění a konstrukce pískové komory, s ohledem na vlastnosti tvárné litiny.
2) Za druhé, měla by být provedena odpovídající práce v reakci na společné vlastnosti velkých odlitků z tvárné litiny.
Společnými charakteristikami velkých odlitků z tvárné litiny je jejich vysoká hmotnost, většina z nich vyžaduje feritickou matrici a jejich mechanické vlastnosti musí splňovat normalizovaná data. Někdy jsou kladeny i další požadavky, jako je odolnost proti nárazu při nízkých teplotách.
1. Speciální problémy při výrobě velkých odlitků z tvárné litiny
Vzhledem k pomalé rychlosti ochlazování velkých odlitků z tvárné litiny může eutektické tuhnutí trvat několik hodin, během nichž se musí vytvořit hlavní mikrostruktura tvárné litiny. V důsledku toho se objevila řada problémů specifických pro tvárnou litinu velkého průřezu nebo velké odlitky z tvárné litiny: nízký počet nodulů, velký průměr nodulů, deformace nodulů, flotace grafitu, segregace chemického složení, mezikrystalové karbidy a kusový grafit. Tyto problémy jsou známé již dlouho, ačkoli mechanismy jejich vzniku ještě nejsou plně pochopeny, byla vyvinuta první řešení specifických problémů.
Další důležitou otázkou je, jak splnit a řešit požadavky na rázovou houževnatost za nízkých teplot? Shoda okolností spočívá v tom, že směry a opatření k řešení těchto dvou hlavních problémů jsou z velké části stejné.
2. Přístupy k řešení speciálních problémů velkých odlitků z tvárné litiny
1) Zintenzivnění chlazení pro urychlení tuhnutí
Existují dvě obecně přijímaná vysvětlení pro vznik fragmentovaného grafitu: jedním je fragmentace sférického grafitu; druhým je snížení stability austenitové skořápky v důsledku tepelného toku nebo segregace určitých prvků slitiny, zejména Ce a La, což vede ke změně ve vzoru růstu grafitových kuliček. Bez ohledu na to, která teorie nebo vysvětlení je správné, je jisté, že dlouhá doba eutektického tuhnutí (tj. pomalé chlazení) je přímým a objektivním faktorem pro vznik fragmentovaného grafitu. Proto jakákoli metoda, která může zkrátit dobu tuhnutí, může účinně zabránit vzniku fragmentovaného grafitu.
Některá literatura také uvádí, že existuje kritická rychlost ochlazování pro deformaci grafitových kuliček (0.8 ℃ /min) [1]. Deformace grafitu je někdy náhlý proces. Proto může mít urychlení ochlazování, zkrácení doby tuhnutí, zejména doby eutektické tuhnutí, a snaha o zkrácení fáze eutektické tuhnutí na 2 hodiny významný vliv. Existuje mnoho opatření, která se na tento princip vztahují: nucené chlazení; pískování kovových forem; použití kokilí atd.
Kokily mají vysokou tepelnou vodivost a silnou kapacitu akumulace tepla a jsou všeobecně uznávány jako účinné opatření, které lze aplikovat. Tepelná vodivost grafitu je vyšší než u kokil s pískovým povlakem (45 W/m ℃ a 17 W/m ℃ ), ale jejich kapacita akumulace tepla je menší než u kokil. Pokud jsou k dispozici podmínky pro nucené chlazení, je vhodnější použití grafitu. Pro velké nebo extra velké odlitky z tvárné litiny zůstává nucené chlazení účinným opatřením. Obecně lze použít chlazení vzduchem, chlazení mlhou nebo vodní chlazení a dokonce i chlazení kapalným dusíkem pro urychlení tuhnutí odlitku. Data ukazují, že během tuhnutí odlitku kontejneru na vyhořelé palivo z tvárné litiny o hmotnosti 20 tun je efekt přenosu tepla následující: kovová forma absorbuje 58 % tepla, grafit a pískové formy (jádrové části) absorbují 3.5 %, pískové formy a další zařízení absorbují 3.5 % a vodní chlazení vede 3.5 %. Je vidět, že kovová forma může vést více než 50 % tepla odlitku, zatímco jádro vede jen velmi málo tepla. Je zřejmé, že je nutné nucené chlazení.
2) Zlepšení procesní technologie
(1) Pečlivý výběr surovin
Pro výrobu vysoce kvalitních velkých odlitků z tvárné litiny je vhodné pečlivě vybírat materiály pece. Obsah rušivých prvků v surovinách by měl být co nejnižší, zejména s ohledem na zdroj surového železa, druh ocelového šrotu a výběr uhlíkových přísad.
(2) Návrh chemického složení
CE by neměl být příliš vysoký (4.2 % až 4.3 %). Pokud je w(C) zvoleno na 3.6 % až 3.7 %, musí být w(Si) snížen na 1.8 % až 2.0 %; kromě toho, w(Mn) < 0.3 % a w(P) a w(S) by měly být také přísně omezeny. S výjimkou zvláštních případů se obecně nepoužívají žádné legující látky, takže je nutné striktně vybírat ocelový šrot.
Nízký obsah w(Si) je nutností, jinak je pravděpodobný výskyt fragmentovaného grafitu a nízkoteplotní výkon nemusí splňovat požadavky. Problém spočívá v nutnosti udržet nízký obsah w(Si) a zároveň se vyhnout nevýhodám způsobeným nízkým obsahem w(Si). Složení kontejneru na vyhořelé palivo o hmotnosti 100 tun v Japonsku je: w(C) 3.6 %, w(Si) 2.01 %, w(Mn) 0.27 %, w(P) 0.025 %, w(S) 0.004 %, w(Ni) 0.78 %, w(Mg) 0.065 %.
(3) Volba dvojitého tavení
Dvojité tavení může plně využít silnou nukleační schopnost kupolové roztavené litiny a vysokou tepelnou účinnost elektrických pecí. Roztavená litina musí být odlévána při vysoké teplotě a síra může být odstraněna, pokud to podmínky dovolí. Doba v elektrické peci by neměla být příliš dlouhá. Teplota sféroidizace by měla být stanovena podle situace, ani příliš vysoká, ani příliš nízká. Autor navrhuje, aby se u velkých dílů nepoužívala metoda vstřikování kvůli dlouhé době zpracování. Měla by se alespoň použít metoda krytí a upřednostňuje se speciální metoda nebo metoda podávání drátu. Podávání drátu by se mělo provádět na pevném místě a lze zvážit i podávání očkovacího drátu. Sféroidizační činidlo by nemělo být běžně používané. Je lepší použít směs těžkých a lehkých sféroidizačních činidel vzácných zemin. Pokud se použije metoda vstřikování, mělo by sféroidizační činidlo obsahovat 6 % hmotn. (Mg) a 1.0 % až 1.5 % hmotn. (RE); Pokud je surové železo relativně čisté, je přijatelné také 0.5 % až 1.0 % w(RE). Pokud se používá metoda podávání drátu, lze použít sferoidizační činidlo s vysokým obsahem w(Mg), ale w(RE) by měl být nízký a lze přidat malé množství Ca.
Teplota odlévání by měla být vhodná (1300 až 1350 °C ), ne příliš vysoká, jinak by smrštění kapaliny bylo příliš velké. Pro lití střední rychlostí je vhodné použít rozptýlený vnitřní uzávěr a co nejvíce použít formu s vysokou tuhostí, aby se plně využilo roztažení během grafitizace pro samokompenzaci tvárné litiny, snížilo se zatížení náběhových trubek a zajistila se vnitřní hustota odlitků.
(4) Věnujte pozornost otázkám očkování
Očkování je jedním z nejdůležitějších technologických opatření. Pouze vyřešením tohoto problému lze zaručit nízký obsah w(Si) a jeho absenci a také výkon při nízkých teplotách. Otázka očkování spočívá v podstatě ve výběru očkovacích činidel a očkovacích metod. Lze zvolit očkovací činidla s dlouhým očkovacím účinkem, jako jsou činidla obsahující Ba (činidla obsahující Sr jsou účinnější pro šedou litinu a mají nižší obsah Ca), očkovací činidla obsahující grafit nebo lze do očkovacího činidla přimíchat vhodné množství RESiFe.
V současné době má mnoho podniků vlastní domácí očkovací činidla a myslím, že všechny se řídí touto zásadou. Stručně řečeno, očkování „by mělo být zpožděné a okamžité“, nejenže má dobrý účinek, ale lze také výrazně snížit dávkování. Stará metoda potahování během ošetření má špatný účinek, ale obsah w(Si) se snižuje. Současným problémem je dosáhnout jak nízkého obsahu w(Si), tak dobrého účinku a jediným řešením je změna metody. Fakta prokázala, že lze dosáhnout obsahu aw(Si) 2.0 %. Znamením úspěchu je, že grafit by měl být malý a početný. Čím menší je, tím více ho bude, tím vyšší je míra sféroidizace, tím méně volného cementitu a tím menší je segregace. U velkých dílů, pokud grafitové kuličky mohou dosáhnout 200/mm2 nebo více, s velikostí 5 až 6 stupňů, míra sféroidizace a obsah feritu přirozeně nebudou problémem. Stručně řečeno, bojujte proti grafitu, snažte se o malý a početný grafit a hlavním prostředkem je ošetření očkováním. Díky nízkému obsahu w(Si) a absenci volného cementitu bude plasticita a rázová houževnatost při pokojové i nízké teplotě snadno splněna. U velkých odlitků je snadné provést očkování velkých bloků v licí kalíšku a umístit očkovací blok do licího kanálu, ale klíčem je mít správnou koncepci.
(5) Využití slitin a stopových prvků
Mezi legujícími prvky, které lze zvážit pro použití v odlitcích z tvárné litiny extra velkých rozměrů, má jedinečnou roli pouze nikl. Z technického hlediska je w(Ni) < 1 % výhodné, ale jeho použití by mělo být určeno na základě konkrétních okolností a ekonomických hledisek.
Stopové prvky, které mají dlouholeté zkušenosti s aplikací ve velkých odlitcích, jsou Bi a Sb. Předpokládá se, že přidání w(Bi) 0.008 % až 0.010 % a udržování poměru aw(RE)/w(Bi) 1.4 až 1.5 je prospěšné pro zvýšení počtu kuliček a snížení rizika fragmentovaného grafitu. Sb lze také použít v silných a velkých dílech. Někteří lidé si myslí, že to zvýší množství perlitu, ale jiní ho používají ve feritické tvárné litině, pravděpodobně kvůli množství. Použití 50 ppm by neměl být problém. Profesor Zhou Jiyang jednou poukázal na to, že použití w(Sb) 0.005 % až 0.007 % může také potlačit škodlivé účinky, když je v roztavené litině nadměrné množství Ti a RE [2]. Ačkoli se v průmyslu nedosáhlo shody na roli a mechanismu přidávání Bi a Sb, panuje shoda na přidávání Ni.
(6) Účinek předběžné úpravy je klíčový
Předúprava původní tekuté tvárné litiny grafitizačním činidlem před sféroidizací má pozitivní vliv na zlepšení a stabilizaci kvality odlitků [3]. Metoda je následující:
Po úpravě složení (předběžná úprava zvýší w(C) o 0.2 %) → odsíření → nalít zpět do elektrické pece → přidejte 0.2 % až 0.25 % přípravku pro předúpravu, když zbývá 1/4 objemu → mírně zvyšte teplotu na 1470 až 1480 ℃ po zpětném nalití do elektrické pece → léčba sféroidizací → ošetření inokulací (lze použít Ultraseed) → nalévání.
(7) Použití protisrážlivého prostředku QKS
Vynálezce se domnívá, že ve středu sféroidního grafitu se nachází cizí inkluz o velikosti 1 μm, který tvoří dvojité jádro; vnitřní vrstva je tvořena MgS a CaS (0.5 μm ) a vnější vrstva je tvořena MgO, SiO2 a silikátem. Vynálezce proto přidal do inokulantu určité množství O a S, aby se mohly spojit s kovovými prvky v inokulantu a vytvořit tak více sulfidů a oxidů, čímž se vytvoří více grafitových jader. To vedlo k vývoji křemíkovo-železného inokulantu obsahujícího Ca, Ce, S a O. Tento inokulant může výrazně zvýšit počet grafitových kuliček a v pozdější fázi krystalizace se vysráží. Expanze grafitu v pozdější fázi může účinně působit proti smršťovací pórovitosti v pozdější fázi tuhnutí. Je účinnější zejména pro smršťovací pórovitost v lokálních horkých místech [4]. Experimenty ukazují, že u zkušebních bloků s odstupňovanými rozměry 5 až 40 mm se počet grafitových kuliček při použití SrSiFe snižuje z 300/mm² na 150/mm² ; při použití činidla Ca-Ce-OS není počet grafitových kuliček ovlivněn tloušťkou stěny. Totéž platí pro srovnání s BaSiFe a 75SiFe. Vady smrštění v horkých místech příčných zkušebních bloků ukazují, že při použití očkovadel Ba a Sr se v horkých místech průřezu vyskytují smršťovací dutiny, ale při použití činidla Ca-Ce-OS se smršťovací dutiny nevyskytují.
Tým Vigor má více než 20 let zkušeností s výrobou odlitků z nerezové oceli a robustní dodavatelský řetězec pro různé úpravy. Pokud vám s něčím můžeme pomoci nebo chcete vyvinout jakékoli díly, kontaktujte nás prosím na adrese info@castings-forging.om

