


vědomosti
Příčiny a zlepšení trhlin v tlustých, velkých a složitých odlitcích z oceli s vysokým obsahem manganu
Vysokomanganová ocel se týká především materiálu, který při velkém rázovém zatížení rychle tvrdne na povrchu ocelových konstrukcí a je odolný proti opotřebení. Čím pomalejší je rychlost šíření trhlin během dlouhodobého používání, tím nižší je pravděpodobnost bezpečnostních nehod. V současné době se odlitky z vysokomanganové oceli široce používají v mnoha průmyslových odvětvích. Vzhledem k většímu parametru lineárního smrštění a menšímu koeficientu přestupu tepla z vysokomanganové oceli ve srovnání s uhlíkovou ocelí dochází během tuhnutí a tepelného zpracování odlitků z vysokomanganové oceli snadno k vysokému tepelnému namáhání v důsledku nerovnoměrného rozložení teploty a velkých teplotních rozdílů v odlitcích, což způsobuje problémy s trhlinami. Zejména u složitých odlitků z vysokomanganové oceli s tloušťkou větší než 120 mm je obtížné problém s trhlinami během výroby kontrolovat.
1. Analýza trhlin u odlitků z oceli s vysokým obsahem manganu
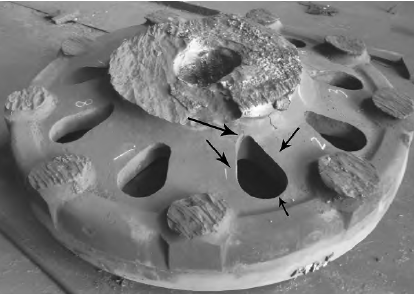
V současné době existuje mnoho studií o mechanismu zpevňování deformací, procesu tepelného zpracování a procesu odlévání z vysokomanganové oceli, ale jen málo se zabývá problémem trhlin u odlitků z vysokomanganové oceli. Při používání odlitků z vysokomanganové oceli se však často setkáváme s různými bezpečnostními riziky v důsledku problémů s trhlinami v odlitcích. Mezi ně patří odlitek předního kola z vysokomanganové oceli, klíčová součást elektrického rypadla bagru, jehož kvalita a velikost ovlivní následné použití zařízení. Vzhledem ke složité struktuře odlitku předního kola z vysokomanganové oceli a maximální tloušťce stěny 142 mm není kontrola problémů s trhlinami během výroby ideální. Během výroby složitých silných odlitků z vysokomanganové oceli se po předběžné úpravě odlitků radiografickou testovací technologií zjistily trhliny různých velikostí na obou stranách obou otvorů a polohy oblouku. Skutečná délka většiny trhlin byla 25 mm a několik jich bylo kolem 50 mm, jak je znázorněno na obrázku 1, což ovlivnilo životnost a míru kluzu odlitků z vysokomanganové oceli. Proto je během období včasné diagnózy nutné analyzovat a studovat příčiny vzniku trhlin v odlitcích z oceli s vysokým obsahem manganu.
2. Experimentální materiály a metody
2.1 Experimentální materiály
Během výzkumného období této studie byl hlavním výzkumným materiálem odlitek z vysokomanganové oceli ZG100Mn13. Po tavení v elektrické peci byl proveden vakuový rafinační proces za účelem kontroly obsahu kyslíku v ocelářské vodě a oxidační tendence legujících prvků. Poté byly z odlitkových zkušebních bloků odebrány vzorky a po chemické analýze byla získána podrobná tabulka chemického složení, jak je uvedeno v tabulce 1. Chemické složení odlitků bylo klasifikováno v souladu s ustanoveními národní normy GB/T 5680—2023 „Odlitky z austenitických manganových ocelí“.
2.2 Testovací metody
Pro provedení podrobné kontroly vzorků trhlin z odlitků z oceli s vysokým obsahem manganu je nutné na povrch odlitků použít barvivo PT, aby se přesně znázornilo umístění a směr povrchových trhlin. Poté se v místě trhliny vyřízne vzorek s trhlinou o rozměrech 20 mm × 25 mm × 20 mm. Pokud je na povrchu odlitku úplná trhlina, měla by se velikost vzorku trhliny vhodně upravit, obvykle v rozmezí 30 mm × 30 mm × 20 mm. Po vyleštění se vzorek ponoří na 6 sekund do 4% roztoku kyseliny dusičné v alkoholu, poté se vyjme a umístí pod čočku optického mikroskopu nebo jiného skenovacího zařízení, aby se pozorovala mikrostruktura a stav trhlin v odlitku a aby se podrobně analyzovaly a určily příčiny vzniku trhlin.
3 Analýza příčin vzniku trhlin v odlitcích z oceli s vysokým obsahem manganu
3.1 Materiálové a metalurgické faktory
Podle testů a detekčních prací je nepřiměřená kontrola chemického složení hlavním faktorem způsobujícím trhliny v odlitcích z oceli s vysokým obsahem manganu. Pokud je chemické složení nepřiměřené, výkonnost oceli s vysokým obsahem manganu se zhoršuje, což vede k viditelným trhlinám na povrchu odlitku. Současné analýzy ukazují, že pokud obsah uhlíku a fosforu ve oceli s vysokým obsahem manganu překročí normu, zvyšuje se riziko postupné tvorby trhlin. Nadměrný obsah uhlíku po tepelném zpracování vede k vysrážení karbidů na hranicích zrn, což zvyšuje riziko praskání na hranicích zrn a je hlavním faktorem způsobujícím trhliny v odlitcích z oceli s vysokým obsahem manganu. Navíc, když se obsah fosforu v materiálu zvýší, snadno to vede k tvorbě křehkých fosforových eutektik, což snižuje pevnost a houževnatost na hranicích zrn a snižuje celkový výkon ocelového odlitku. Během metalurgického procesu odlitků z oceli s vysokým obsahem manganu jsou klíčovými faktory ovlivňujícími výkonnost materiálu také existující problémy s vadami. Vady, jako jsou smršťovací dutiny, plynové otvory a struskové vměstky během metalurgie, vytvářejí v materiálu body koncentrace napětí, které jsou náchylné k praskání pod vlivem vnějších sil. Kromě toho, pokud obsah FeO a MnO v roztavené oceli přesáhne 2 %, dále to zhoršuje křehkost hranic zrn a zvyšuje pravděpodobnost praskání materiálu pod napětím.
3.2 Vady procesu odlévání
Během výroby odlitků z vysokomanganové oceli, pokud není teplota odlitku včas regulována, může to snadno ovlivnit kvalitu odlitků. Pokud je teplota odlitku během odlití příliš vysoká, doba tuhnutí po odlití se prodlouží, což má za následek hrubou krystalovou strukturu, která nejen ovlivňuje celkový výkon odlitku, ale také zvyšuje tepelné namáhání následného odlitku, což dále zhoršuje problém s trhlinami. Naopak, pokud je teplota odlitku příliš nízká, tekutost roztaveného kovu se oslabuje, což ztěžuje zajištění plnicího účinku formy, a během tuhnutí může dojít k studenému uzavření formy nebo nedostatečnému podávání, což vážně ovlivňuje integritu a hustotu odlitku. Výzkum dále zjistil, že nerovnoměrné chlazení po odlití a nedostatečný přídavek na smrštění mohou také způsobit trhliny v silných a složitých odlitcích z vysokomanganové oceli. Obecně je doba chlazení silných částí odlitků z vysokomanganové oceli delší, zatímco rychlost chlazení tenkostěnných oblastí je kratší. V důsledku rozdílu tloušťky je teplotní rozdíl během chlazení příliš velký a koncentrace napětí je zřetelnější, což vede k postupné deformaci nebo praskání vysokomanganové oceli. Pod vlivem smršťovacího limitu formy zvyšuje překážka během tuhnutí tahové napětí, čímž se zvyšuje riziko praskání odlitků. Navíc, pokud se používají nástavce, které se používají k plnění smršťovacích dutin vytvořených během tuhnutí odlitků, mají nepřiměřené konstrukční problémy, jako je průměr menší než 1.5 až 2násobek tloušťky horkého místa, nebo jsou řezány za nízkých teplot, povedou k nedostatečnému plnícímu účinku nástavce, což postupně vede k nedostatečnému lokálnímu plnění a způsobuje silnou koncentraci napětí. V závažných případech to může dokonce vést k poškození odlitku.
3.3 Vady v procesu tepelného zpracování
V současné době jsou při výrobě silných a složitých odlitků z vysokomanganové oceli běžnými problémy v procesu tepelného zpracování nedostatečná rychlost ohřevu a doba výdrže a jsou hlavními faktory způsobujícími trhliny v odlitcích z vysokomanganové oceli. Pokud je během tepelného zpracování skutečná rychlost ohřevu příliš vysoká nebo odlitky nejsou včas a řádně předehřáté, povede to k velkému teplotnímu rozdílu mezi vnitřní a vnější stranou odlitků po předúpravě, což má za následek koncentrované tepelné napětí. To nejen ovlivňuje stabilitu a mechanické vlastnosti odlitků z vysokomanganové oceli, ale také způsobuje vady kvality, jako jsou praskliny. Kromě toho se v důsledku vysokého obsahu uhlíku v materiálu během tepelného zpracování vytváří velké množství karbidů, což je škodlivé pro kvalitu odlitků z vysokomanganové oceli. Vzhledem k tvrdé textuře karbidů, pokud nejsou během tepelného zpracování kontrolovány, povede to rozhodně ke snížení houževnatosti struktury hranic zrn, zvýšení rizika praskání odlitků a snížení celkových vlastností odlitků, což způsobí vážné poškození následného zpracování a použití.
3.4 Nepřiměřená struktura návrhu
Během konstrukčního návrhu silných a složitých odlitků z vysokomanganové oceli je v důsledku faktorů, jako jsou nadměrné rozdíly v tloušťce stěn, příliš malé poloměry zaoblení v přechodových oblastech nebo náhlé změny průřezů konstrukce, problém koncentrace napětí v odlitcích z vysokomanganové oceli zcela zřejmý, což vede ke snížení konečné kvality výroby. Koncentrace napětí je běžným škodlivým problémem ve stavební mechanice. Jakmile má odlitek problém s koncentrací napětí, často to vede k nadměrnému zatížení a předčasnému poškození. Pokud je rozdíl v tloušťce stěny příliš velký, rozložení napětí v tenkých a tlustých oblastech vysokomanganového ocelového odlitku není rovnoměrné a tenké oblasti často musí nést větší napětí, což vede k plastické deformaci nebo lomu. Zároveň, pokud jsou poloměry zaoblení v přechodových oblastech příliš malé, napětí v přechodových oblastech se během používání odlitku bude neustále zvyšovat a lokální napětí překročí průměrnou úroveň akceptovatelného napětí odlitku, což způsobí praskání. Kromě toho, během současného konstrukčního návrhu odlitků z oceli s vysokým obsahem manganu může vznik struktur ve tvaru "+" také způsobit koncentraci napětí, což vede k tomu, že odlitky z oceli s vysokým obsahem manganu jsou po dlouhou dobu ve vysoce namáhaném stavu a jsou náchylné k únavovému poškození nebo křehkému lomu během používání.
4 opatření pro zlepšení trhlin v odlitcích z oceli s vysokým obsahem manganu
4.1 Optimalizace chemického složení odlitků z oceli s vysokým obsahem manganu
Zaprvé, pro efektivní kontrolu problému s trhlinami u silných a složitých odlitků z vysoce manganové oceli lze optimalizovat chemické složení během odlévání. Přísnou kontrolou obsahu uhlíku, síry a fosforu lze zlepšit houževnatost odlitků z vysoce manganové oceli, čímž se sníží výskyt trhlin. Navíc by měl být v souladu s požadavky na použití silných a složitých odlitků z vysoce manganové oceli kontrolován obsah uhlíku, aby se kontrolovala tvrdost odlitků a zabránilo se nadměrnému vnitřnímu pnutí ve struktuře odlitku, čímž se sníží riziko vzniku trhlin. Zadruhé, během tavení odlitků z vysoce manganové oceli lze k účinnému odstranění uhlíku, síry a fosforu z materiálu použít rafinační techniky, jako je vakuové odplyňování a rafinace v pánvi. Pokud je obsah síry a fosforu v materiálu příliš vysoký, vážně to sníží houževnatost odlitků z vysoce manganové oceli a zvýší pravděpodobnost vzniku trhlin. A konečně, uhlík je hlavním legujícím prvkem ve vysoce manganové oceli a má důležitý vliv na zlepšení tvrdosti a houževnatosti odlitků. Aby se zajistil účinek použití silných a složitých odlitků z oceli s vysokým obsahem manganu, měl by být skutečný obsah uhlíkových prvků řízen podle prostředí použití a požadavků na výkon odlitků, čímž se zlepší rovnováha mezi tvrdostí a houževnatostí odlitků z oceli s vysokým obsahem manganu a zvýší se jejich kvalita a výkon.
4.2 Zlepšení procesu odlévání odlitků z oceli s vysokým obsahem manganu
Efektivní zlepšení rozměrů a tloušťky stěn odlitků z vysokomanganové oceli a přísná kontrola skutečné teploty odlévání během odlévání může zajistit rovnoměrný odvod tepla během tuhnutí odlitků. V důsledku nerovnoměrného lokálního odvodu tepla u vysokomanganových ocelových konstrukcí může dojít k nadměrným vnitřním teplotním rozdílům a koncentraci napětí. Přesná regulace teploty odlévání proto může zajistit rovnoměrný chladicí účinek odlitků během tuhnutí a odvod tepla, čímž se zlepší kvalita výroby odlitků. Zároveň je během doby chlazení nutné včas řídit rychlost chlazení a smršťování formy. Řízením typu, průtoku a teploty chladicího média lze zvýšit regulační účinek rychlosti chlazení. Současně by mělo být provedeno zlepšení materiálu formy a konstrukčních metod, aby se zvýšila schopnost odlitků volně se smršťovat během chlazení, čímž se účinně sníží vnitřní napětí a tvorba trhlin v odlitcích. Pokud jde o konstrukci licího systému, optimalizací uspořádání a rozměrů licího systému lze zlepšit tekutost roztaveného kovu, čímž se zajistí jeho hladký a rovnoměrný tok do dutiny formy, zabrání se koncentraci napětí způsobené lokálním přehřátím a zlepší se plnicí kapacita roztaveného kovu. To může také včas zlepšit mikrostrukturu odlitků a dosáhnout plného zlepšení mechanických vlastností odlitků z vysokomanganové oceli.
4.3 Zlepšení procesu tepelného zpracování
Během procesu tepelného zpracování odlitků z vysokomanganové oceli jsou vlastnosti materiálu a rozměry odlitků hlavními faktory ovlivňujícími účinek tepelného zpracování. Proto je během tepelného zpracování nutné vědecky a rozumně kontrolovat teplotu kalení a rychlost ohřevu. Během procesu kalení odlitků musí technici zajistit rovnoměrný efekt odvodu tepla vnitřní strukturou, aby se předešlo problémům způsobeným nerovnoměrným odvodem tepla. Současně je třeba kontrolovat proces popouštění a včas upravovat teplotu, čas a parametry popouštění, aby se zajistilo, že odlitky během popouštění plně uvolní vnitřní pnutí, zvýší se houževnatost a stabilita odlitků, čímž se zabrání problémům s deformací nebo uspořádáním odlitků během následného použití, dále se zlepší komplexní mechanické vlastnosti a použitelnost silných a složitých odlitků z vysokomanganové oceli a sníží se bezpečnostní problémy způsobené tvorbou trhlin v odlitcích z vysokomanganové oceli.
Kromě toho jsou v současnosti hlavními technologiemi tepelného zpracování houževnatost ve vodě a ochlazování. Během houževnatosti ve vodě je třeba silné a složité odlitky z oceli s vysokým obsahem manganu udržovat na teplotě 650 °C, aby se zajistila rovnováha mezi vnitřními a vnějšími teplotními rozdíly odlitků. Poté se teplota zvýší na požadovanou teplotu pro houževnatost ve vodě. Během procesu chlazení, když se silné a složité odlitky z oceli s vysokým obsahem manganu kalí, je třeba se vyhnout prudkému ochlazování. Lze použít metody rozprašování nebo stupňovitého ochlazování.
4.4 Technologie svařování a oprav
Během výroby silných a složitých odlitků z vysoce manganové oceli má svařovací technologie přímý vliv na kvalitu odlitků. Proto je před zahájením svařování nutné oblast trhlin důkladně vyčistit, aby se odstranily nečistoty, které mohou ovlivnit kvalitu svařování, a aby se zajistila kvalita svařování odlitků. Během svařování je třeba analyzovat pevnost a spolehlivost svarového spoje, aby se lépe zajistil následný užitný účinek odlitků. V současné době je pro zajištění kvality svařování nutné používat metody svařování s nízkým tepelným příkonem, jako je ruční obloukové svařování. Při ručním obloukovém svařování lze regulovat vznik tepla během svařování, aby se snížilo zpevnění a deformace způsobené svařovacím teplem, a tím se zajistily mechanické vlastnosti a odolnost svarových spojů silných a složitých odlitků z vysoce manganové oceli proti korozi. Po dokončení svařování není nutné žádné tepelné zpracování. Teplota mezivrstvy by měla být regulována, aby se zabránilo ovlivnění kvality svarového spoje v důsledku akumulace tepla. Řízením svařovací a opravárenské technologie lze dále zlepšit problémy s kvalitou svarových spojů a zvýšit tak výkon a kvalitu silných a složitých odlitků z vysoce manganové oceli.
Závěr 5
Trhliny v tlustých a složitých odlitcích z vysokomanganové oceli jsou nevyhnutelným výsledkem kombinovaného působení materiálu, procesu a struktury. Aby se lépe zvýšil výrobní efekt tlustých a složitých odlitků z vysokomanganové oceli, je nutné během výrobního období rozumně zlepšit chemické složení, optimalizovat proces odlévání, posílit účinek procesu tepelného zpracování, neustále zlepšovat kvalitu výroby odlitků, dále kontrolovat trhliny v tlustých a složitých odlitcích z vysokomanganové oceli, zlepšovat mechanické vlastnosti používaných odlitků a podporovat pokrok a rozvoj souvisejících odvětví.

