


vědomosti
Proces filtrace roztaveného železa (část první)
Část 1: Přehled
Proces filtrace železné kapaliny se týká postupu odstraňování velkých nečistot, jako jsou vměstky a strusky, stejně jako škodlivé prvky a oxidy z železné kapaliny pomocí speciálních zařízení nebo materiálů, čímž se železná kapalina čistí a zvyšuje se kvalita odlitků. Jeho hlavním cílem je snížení obsahu nečistot v odlitcích, snížení zmetkovitosti, zlepšení materiálových vlastností odlitků a zlepšení kvality povrchu odlitků.
I. Principy a metody filtrace
1. Rektifikační mechanismus: Během procesu lití je umístěno filtrační síto. Tekutý kov zvyšuje odpor při lití, mění svůj stav toku a pomalu proudí do dutiny formy. To snižuje pravděpodobnost vytváření vírů, zajišťuje stabilní proces plnění, snižuje sekundární oxidaci a vměstky strusky a přispívá k plovoucí vměstky a funkci licího systému blokující strusku.
2. Mechanická filtrace: Výběrem filtračního síta s vhodnou velikostí pórů lze použít mechanické metody k odfiltrování vměstků větších, než je velikost pórů.
3. Filtrace koláče: Při mechanické filtraci se na sítu filtru zachytí mnoho inkluzí větších než je velikost pórů. Jak se počet vměstků zvyšuje, tvoří se na vstupu filtračního síta filtrační koláč. Tyto filtrační koláče dělají tok kovové kapaliny tenčí a mají filtrační funkci, která umožňuje sekundární filtraci.
4. Adsorpce: Filtrační síto má velký specifický povrch. Když kovová kapalina protéká filtračním sítem, je rozdělena na malé jednotky průtoku kapaliny, čímž se zvětšuje kontaktní plocha mezi kovovou kapalinou a filtračním médiem. Škodlivé prvky a oxidy v tavenině kovu chemicky reagují s povrchem filtračního síta a jsou na něm adsorbovány.
II. Filtrační média a vybavení
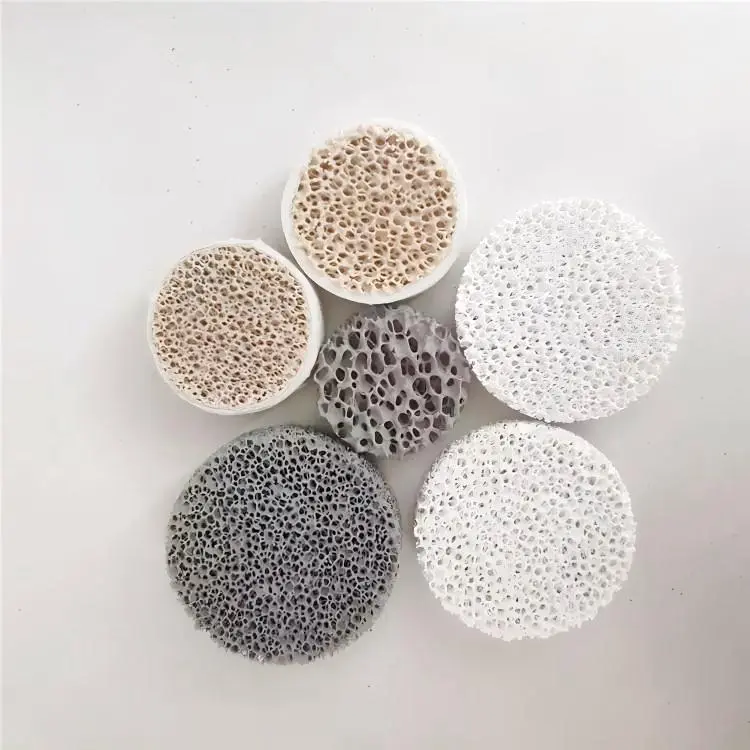
1. Filtrační média: Mezi běžně používaná filtrační média patří vláknité filtry (jako je tkanina bez alkálií, tkanina ze skleněných vláken s vysokým obsahem oxidu křemičitého atd.) a pěnové keramické filtry. Tato média mají porézní strukturu a mohou zachycovat nečistoty v roztaveném železe.
2. Filtrační zařízení: Požadované filtrační zařízení se liší v závislosti na procesu filtrace. Například pro mechanickou filtraci a filtraci filtračního koláče je obvykle zapotřebí filtrační síto a odpovídající podpůrná zařízení; pro adsorpční filtraci mohou být vyžadována speciální adsorpční zařízení.
Část 2: Typy vměstků v litinových dílech
Vměstky v litinových dílech zahrnují typy, jako jsou částice písku, struska, očkovací látky nebo částice slitin železa, hořčíková struska nebo struska a mikroskopické vměstky atd.
I. Částice písku
Pískové vměstky pocházejí z sypkého písku nebo eroze tokem kovu. Částice písku v odlitcích jsou obvykle způsobeny nekvalitním vzorovým vybavením nebo opotřebovanými vtokovými kalíšky a také souvisí s interakcí částic písku a strusky. Struska nesená proudem kovu během lití může také vytáhnout částice písku z formovacího písku.
II. Struska
Struska je sklovitý materiál, který vzniká oxidací, erozí žáruvzdorných materiálů, nečistotami a působením roztaveného písku. Může sestávat z MgO, CaO, SiO2, Al203, MnO, FeO, MnO, erodovaných žáruvzdorných materiálů a různých sulfidů, které tuhnou do velkých hmot a plavou v kovové kapalině.
III. Očkovací látky nebo částice slitiny, hořčíková struska nebo struska
U odlitků z šedé litiny a tvárné litiny je samotná slitina nebo očkovací látka nečistá a obsahuje vměstky. Existuje také možnost, že struska přijde do kontaktu s očkovací látkou a zabrání jejímu rozpuštění.
U tvárné litiny existují dva typy vměstků na bázi hořčíku, sulfid hořečnatý (MgS) a oxid hořečnatý (MgO). Ty tvoří během zpracování hořčíkem shluky v důsledku reakce mezi sírou nebo kyslíkem a jsou velmi tvrdé. Struska je tenká, lepkavá vrstva křemičitanu hořečnatého, který se tvoří v systému přepravy kovových kapalin a turbulentního lití.
IV. Mikroskopické inkluze
Různé typy jemných vměstků, jako je karbonitrid titanu, karbonitrid vanadu, jiné nitridy, FeO, Al203 atd. I když množství těchto vměstků může být velké, jsou obvykle velmi malé a rozptýlené nepatrně. Jejich tvrdost má vliv na opotřebení, erozi a zpracování.
Část 3: Zdroje a způsoby eliminace inkluzí
I. Zdroje
1. Materiály vsázky: Pokud jsou materiály vsázky silně zrezivělé nebo nesprávně skladované, může obsah inkluzí v roztaveném kovu překročit normu.
2. Tavení a úprava roztokem: Během procesů, jako je inokulace, sféroidizace a rafinace, pokud jsou parametry procesu nevhodné nebo operace je nesprávná, může do roztaveného kovu vniknout struska.
3. Pevnost písku jádra a formy: Pokud pevnost písku jádra a formy není dostatečná, aby odolala nárazu roztaveného kovu o vysoké teplotě, způsobí to splachování písku.
Sekundární oxidace: Kvůli struktuře odlitku nebo nesprávné konstrukci vtokového systému roztavený kov během procesu lití prudce rozstřikuje a tvoří sekundární vměstky.
II. Metody:
1. Používejte kvalifikované a čisté materiály pece a vyhněte se skladování pod širým nebem.
2. Vytvořte přiměřený proces tavení a meziúpravy a přísně dodržujte postupy.
3. Zajistěte dostatečnou pevnost jádra. V oblastech vystavených silnému tepelnému šoku lze použít procesy na bázi pryskyřice a speciální materiály.
4. Navrhněte vtokový systém rozumně, aby se zabránilo rozstřikování roztaveného kovu, přidejte lapače strusky a prodlužte žlab.
5. Používejte filtry atd. Mezi nimi jsou filtry nejúčinnějším opatřením ke snížení a odstranění vměstků a defektů poréznosti.
Tým Vigor má bohaté zkušenosti s odlitky. V případě jakýchkoli dotazů nebo požadavků nás neváhejte kontaktovat na adrese info@castings-forging.com.

